Einleitung: Kunststoffklumpen und -folien gelangen zwar in den gleichen Abfallstrom, beeinflussen aber den Zufuhrdruck, die Rotorbelastung und den Siebausfluss in entgegengesetzte Richtungen.
Eine Recyclinganlage für industrielle Kunststoffabfälle verarbeitet selten ein einziges sauberes Material. Dicke, geformte Klumpen können vormittags ankommen, dünne Agrarfolien nachmittags und Gewebesäcke dazwischen. Der Shredder muss all das zerkleinern, und die Maschine stößt selten an ihre Grenzen, weil der Kunststoff „zu hart“ ist – vielmehr liegt die Schwierigkeit darin, dass Kunststoff ein breites Spektrum an Schüttguteigenschaften aufweist. Diese Unterschiede wirken sich genau dort aus, wo ein Einwellen-Shredder am empfindlichsten reagiert: an der Einlauföffnung, entlang des Rotors und am Sieb, das über den Auswurf entscheidet. Daten der US-Umweltschutzbehörde (EPA) zeigen, dass Kunststoffe nach wie vor eine der größten und am längsten auf Deponien landenden Materialgruppen darstellen. Daher gewinnt die mechanische Vorbehandlung in Recyclingbetrieben immer mehr an Bedeutung. Das Verständnis dafür, wie Festigkeit, Dichte und Verklumpungsneigung die Arbeit der Maschine beeinflussen, macht eine Kunststoff-Shredderanlage berechenbar statt reaktiv.
Warum sich Kunststoffklumpen und -folien in einem Einwellen-Zerkleinerer unterschiedlich verhalten
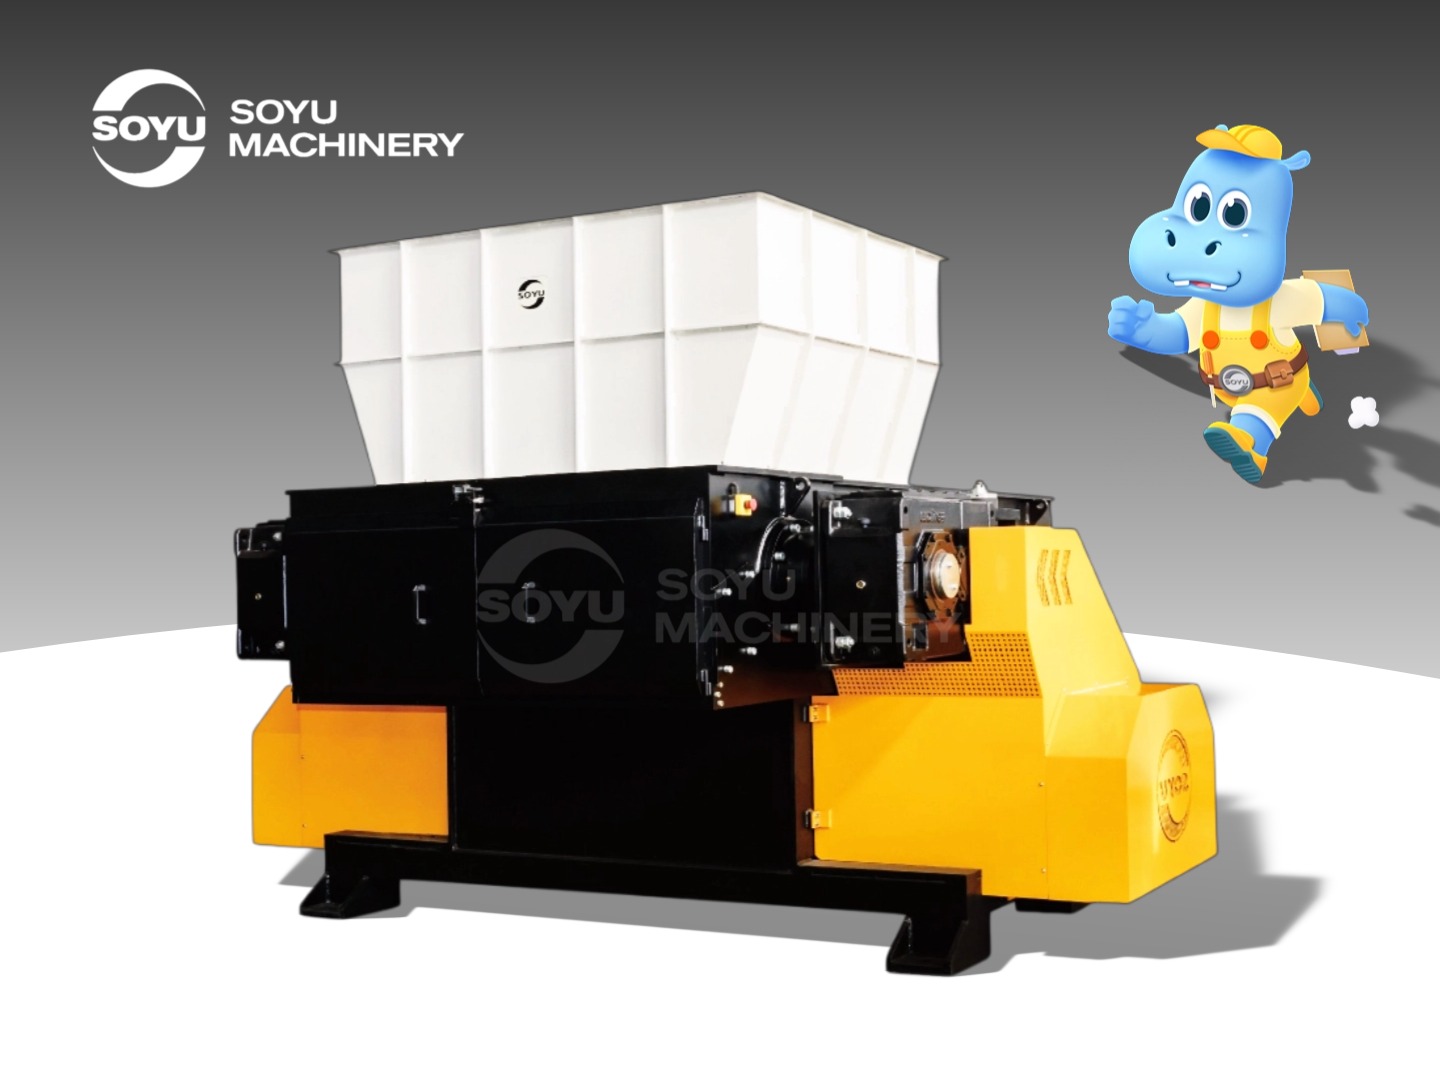
Der erste Unterschied liegt in der Zähigkeit. Die meisten thermoplastischen Abfälle – HDPE-Fässer, PP-Kisten, PET-Preform-Klumpen – zersplittern nicht wie Glas oder spröde Mineralien. Polymerketten dehnen sich und absorbieren Energie, bevor sie sich trennen. Daher muss die Schneidspitze das Material durchdringen und abscheren, anstatt es zu zerbrechen. Diese Scherung spiegelt sich in der Rotorlast wider. Ein dichter Klumpen widersetzt sich dem Messer, bis genügend Drehmoment aufgebaut ist, um ihn durchzudrücken. Sobald das Stück nachgibt, sinkt die Last wieder. Dieses Stop-and-Go-Verhalten ist typisch für die Zuführung von Stückgut. Deshalb benötigt ein dicker Kunststoffblock genügend Antriebsleistung und rotierende Masse, um den Rotor bei jedem Schnitt in Bewegung zu halten. Der zweite und dritte Unterschied sind die Schüttdichte und die Neigung zum Verwickeln, die eng miteinander verbunden sind. Folien und Gewebesäcke bestehen volumenmäßig größtenteils aus Luft. Ein Ballen LDPE-Folie kann nur einen Bruchteil eines gleich großen Klumpens desselben Polymers wiegen. Daher kann ein nach Masse bemessener Shredder seine Schneidkammer füllen, lange bevor er seine Nennleistung erreicht. Das Zuführungssystem bewegt Volumen, nicht Gewicht. Gewebte Fasern und Folien bilden lange, durchgehende Stränge, die entlang der Rotorwelle zwischen den Schneidmessern gleiten können, anstatt geschnitten zu werden. Die dabei entstehende Reibung erzeugt Wärme und Widerstand. Ein Umwickeln lässt sich nicht vollständig vermeiden – bei jedem Folienzerkleinerer folgt Material der Welle –, aber das Gleichgewicht zwischen Schneiden und Gleiten hängt maßgeblich vom Vorschubdruck und der Rotordrehzahl ab.
Wie Vorschubdruck und Rotorschneidwirkung auf zähe Kunststoffe reagieren
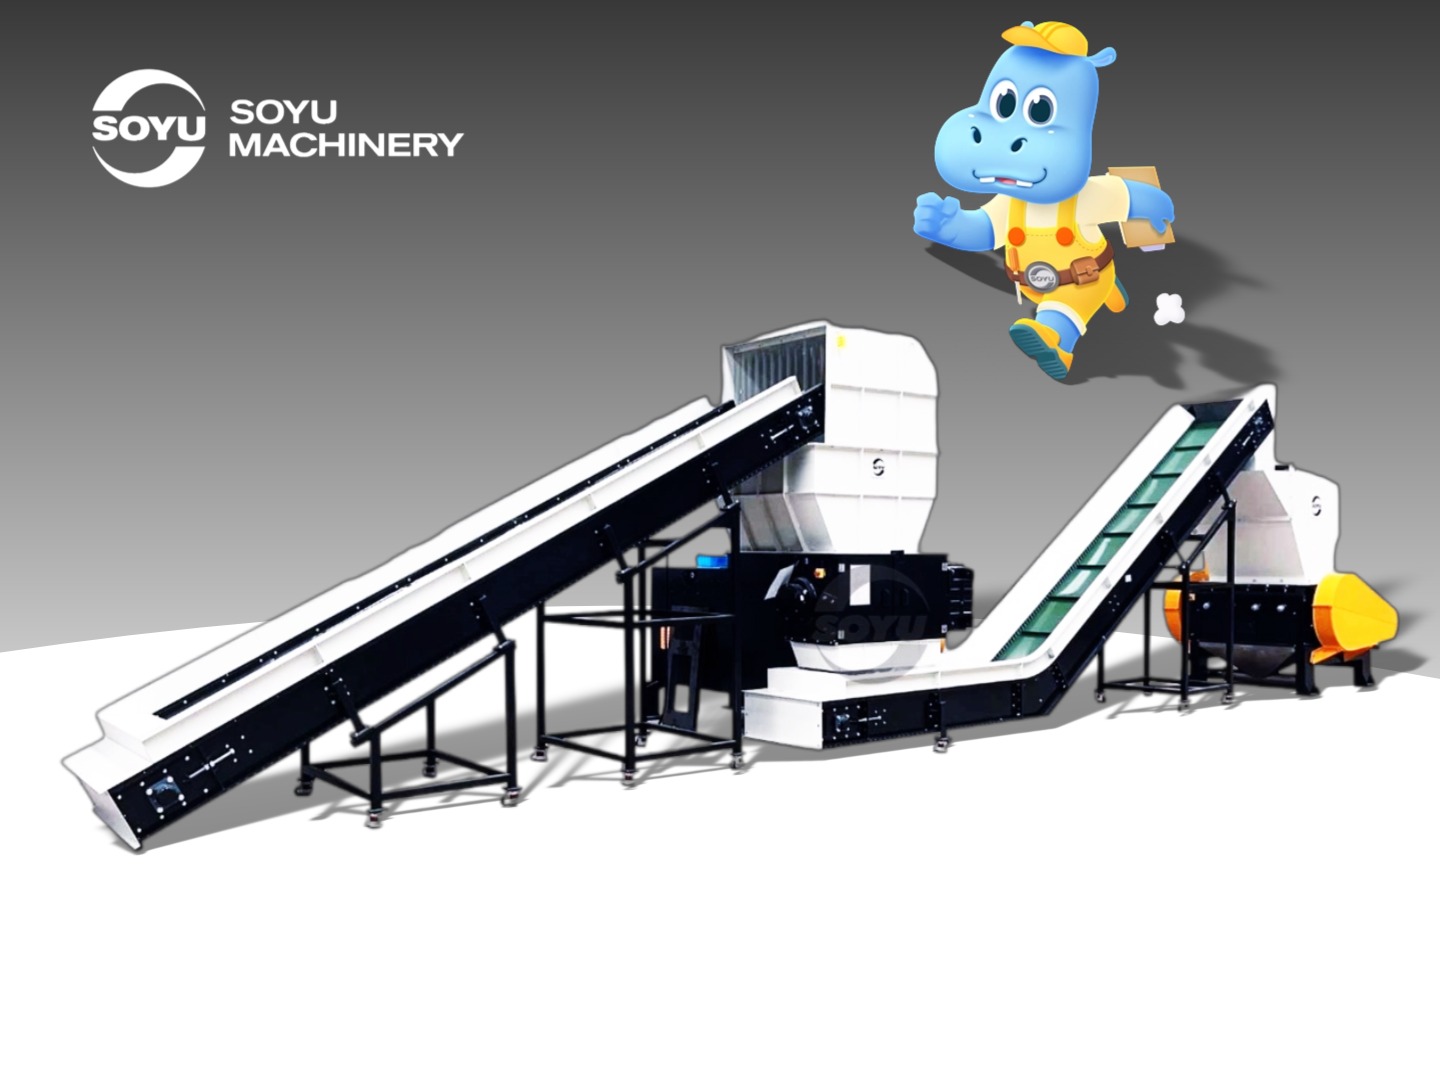
Vorschubdruck und Rotordrehzahl sind die beiden Stellhebel, die der Bediener je nach Materialart anpasst. Der Vorschubdruck bestimmt, wie schnell das Material den Rotor erreicht; die Rotordrehzahl legt die Anzahl der Schneidvorgänge pro Minute und das Drehmoment jedes einzelnen Durchgangs fest. Wird zu wenig Material zugeführt, dreht sich der Rotor gegen den Luftwiderstand; wird zu viel zugeführt, verstopft die Kammer mit Material, das das Schneidmesser nicht schnell genug zerkleinern kann. Die richtige Einstellung sorgt für eine gleichmäßige Belastung des Rotors, ohne ihn zu blockieren. Ein robuster Einwellen-Zerkleinerer für Kunststoffabfälle kombiniert üblicherweise einen internen Hydraulikzylinder, einen Frequenzumrichter und einen Drehmomentbegrenzer, um dieses Gleichgewicht innerhalb eines nutzbaren Bereichs zu halten.
1. Dichte Kunststoffklumpen benötigen einen stabilen Vorschubdruck und ein stabiles Drehmoment.
Ein dickwandiger Materialklumpen verhält sich wie ein massiver Körper, bis das Schneidmesser die Scherkraft übernimmt. Hierfür ist Drehmoment wichtiger als Drehzahl. Bei einem Frequenzumrichter bedeutet dies, im unteren Drehzahlbereich zu arbeiten – bei der SRD-Serie bis hinunter zu 73 U/min –, wo jede Umdrehung mehr Kraft erzeugt und die Schneidkanten sich in das Material graben, anstatt es nur abzustreifen. Der Hydraulikzylinder hält den Klumpen dann gegen den Rotor, sodass das Schneidmesser nicht von der Materialoberfläche abprallt. Ein gleichmäßiger Druck ist hierbei entscheidend: Ein Klumpen, der sich während des Schnitts verschiebt, kostet eine Umdrehung, und wiederholtes Abprallen verkürzt die Lebensdauer des Schneidmessers. Die Zuführung dichter Materialklumpen in einem stetigen Strom anstatt eines großen Materialvorrats verhindert, dass der Rotor auf eine Materialwand stößt, die er in einem einzigen Durchgang nicht schneiden kann.
2. Dünne Folien und Gewebesäcke benötigen einen kontrollierten Schnittrhythmus
Film- und Gewebesäcke reagieren besser auf einen schnelleren, leichteren Schnittrhythmus. Höhere Rotordrehzahlen bedeuten mehr Schnittvorgänge der Schere an den feststehenden Gegenmessern pro Minute, sodass jeder Strang häufiger geschnitten wird, bevor er sich zurückfalten und aufwickeln kann. Im oberen Drehzahlbereich – die SRD-Serie erreicht 347 U/min – erhöht sich die Schnittfrequenz, ohne die Messergeometrie zu verändern. Der Vorschubdruck muss dann sanft und gleichmäßig sein. Wird die Kammer überfüllt, hat der Film Zeit, sich zurückzufalten und aufzuwickeln; ist der Vorschub zu langsam, läuft der Rotor leer und verschwendet Energie. Ein gleichmäßiger, moderater Vorschub sorgt für wiederholte Schnitte der Messer am selben Strang. Selbst bei diesem Rhythmus ist ein leichtes Aufwickeln auf der Welle bei der Filmentwicklung normal, und die Bediener überprüfen die Kammer üblicherweise während ihrer Schicht.
Was Siebgröße und Auswurfmenge über die Leistung beim Kunststoffzerkleinern aussagen
Das Sieb ist der letzte Kontrollpunkt und bestimmt sowohl die Korngröße des Ausgabematerials als auch die Bearbeitungsleistung des Rotors. Das Material verbleibt in der Schneidkammer, bis es klein genug ist, um durch die Öffnungen zu fallen. Kleinere Öffnungen bedeuten mehr Schnitte pro Stück, mehr Feinanteile, mehr Wärme und einen geringeren Durchsatz. Größere Öffnungen führen zu einem schnelleren Ausscheiden, was den Durchsatz erhöht, aber ein gröberes Ausgabematerial erzeugt. Die SRD-Serie deckt Sieböffnungen von 40 bis 100 mm ab. Die Wahl der Öffnung richtet sich in der Regel nach dem nachfolgenden Prozess und nicht nach dem Zerkleinerer selbst: Ein Granulator oder eine Waschanlage benötigt ein feineres Produkt, während eine Zerkleinerungsstufe vor einer Ballenpresse oft eine größere Öffnung verträgt. Klumpen und Folien interagieren unterschiedlich mit dem Sieb. Ein gescherter Klumpen erzeugt tendenziell blockartige, grobe Stücke, die sauber durch eine mittlere Öffnung fallen. Folien- und Gewebesackstücke kommen flach und faserig heraus. Werden sie nicht fein genug geschnitten, können sie am Sieb hängen bleiben, sich im Rotor verhaken oder erst nach mehreren zusätzlichen Durchgängen durchfallen. Das ist einer der Gründe, warum Folienanlagen oft mit einer kleineren Öffnung arbeiten als Anlagen für Stückgut, obwohl das Material leichter ist. Ein Vergleich der Durchsatzleistung zweier Kunststoffanlagen auf derselben Maschine ist daher irreführend. SOYU gibt für die SRD-Serie eine maximale Auslegungsleistung von 30 t/h an, wobei von einem günstigen Material ausgegangen wird. Die tatsächliche Kunststoffleistung hängt stark von Dichte, Feuchtigkeit, Zähigkeit und Siebauswahl ab. Bei Metallen ist dieselbe Plattform nur für leichtes Aluminium und UBC ausgelegt – schwere Eisenmetalle und Motorblöcke liegen außerhalb ihres Auslegungsbereichs.
Abschluss
Kunststoffklumpen und -folien benötigen unterschiedliche Eigenschaften derselben Maschine, und die Steuerung ist erst dann sinnvoll, wenn dies klar ist. Hartnäckige Klumpen erfordern Drehmoment, gleichmäßigen Zuführdruck und eine ausreichend niedrige Rotordrehzahl, damit die Messer greifen können. Folien und Gewebesäcke hingegen benötigen eine hohe Schnittfrequenz, einen leichteren, kontinuierlichen Vorschub und eine ausreichend hohe Rotordrehzahl, um die Fasern vor dem Verwickeln zu durchtrennen. Die Sieböffnung bestimmt die Partikelgröße, die die Kammer verlässt, und wie viel der Rotorleistung als nutzbares Material zur Verfügung steht. Bei einem Einwellen-Shredder für Kunststoffabfälle – wie beispielsweise der SRD-Serie von SOYU mit internem Hydraulikzylinder, einem Frequenzumrichterbereich von 73–347 U/min und Sieben mit 40–100 mm Maschenweite – passt der Bediener diese drei Variablen an, wenn sich das Material ändert. Wer die technischen Daten einsehen möchte, kann die Produktinformationen der SRD-Serie direkt abrufen.
Häufig gestellte Fragen
F: Wie reduzieren Einwellenzerkleinerer die Verpackungsbildung bei der Verarbeitung von Kunststofffolien?
A: Sie reduzieren das Problem durch Schneiden statt durch Ziehen. Eine höhere Rotordrehzahl ermöglicht mehr Scherenbewegungen pro Minute an den feststehenden Gegenmessern, wodurch ein Folienstrang schneller durchtrennt wird und weniger Zeit hat, sich um die Welle zu wickeln. Ein kontrollierter, moderater Vorschubdruck verhindert ein Zusetzen der Kammer, und ein mittelgroßes Sieb sorgt dafür, dass das Material austritt, sobald es klein genug ist. Ein Aufwickeln lässt sich nicht vollständig vermeiden – bei jeder Maschine, die Dünnfolie verarbeitet, folgt etwas Material der Welle –, aber ein gleichmäßiger Schnittrhythmus begrenzt die Menge an Material, die lange genug in der Kammer verbleibt, um sich aufzuwickeln.
F: Welche Siebgröße wird für Kunststoffklumpen im Vergleich zu Gewebesäcken verwendet?
A: In Anlagen zur Verarbeitung von Stückgut wird häufig ein Sieb mit mittlerer Maschenweite verwendet, da die zerkleinerten Stücke blockartig herauskommen und leicht durchfallen. Anlagen zur Herstellung von Folien und Gewebesäcken bevorzugen in der Regel kleinere Maschenweiten, da flache, faserige Stücke vor dem sauberen Durchlauf verkleinert werden müssen. Die SRD-Serie umfasst Maschenweiten von 40 bis 100 mm, wobei die Wahl üblicherweise vom nachfolgenden Prozess abhängt – ein Granulator oder eine Waschanlage benötigt eine engere Korngrößenverteilung, während eine gröbere Zerkleinerungsstufe eine größere Öffnung toleriert.
F: Kann ein industrieller Einwellen-Shredder sowohl Kunststoffklumpen als auch dünne Folien verarbeiten?
A: Ja, allerdings mit einer Einschränkung bezüglich der Einstellungen. Ein Frequenzumrichter ermöglicht es, dieselbe Maschine für dichte Materialklumpen mit niedriger Drehzahl und hohem Drehmoment zu betreiben und anschließend für Folien und Gewebesäcke auf höhere Drehzahl umzuschalten. Das Sieb kann je nach Materialart gewechselt werden. Die SRD-Serie ist für Kunststoffklumpen, Folien und Gewebesäcke zugelassen, wobei der Durchsatz jedoch nicht bei allen Materialarten konstant bleibt. Dichte, Feuchtigkeit und Festigkeit beeinflussen die tatsächliche Leistung, und die angegebenen 30 t/h stellen einen maximalen Auslegungswert und keine feste Größe dar.
Quellen / Referenzen
Kunststoffe: Materialspezifische Daten | US EPA
CPC-Schema - B02C Zerkleinern, Pulverisieren oder Zersetzen im Allgemeinen; Getreidemahlen
Verwandte Beispiele
SRD-Serie Hochleistungs-Einwellen-Häcksler
Weiterführende Literatur
Nachhaltiges Materialmanagement: Hierarchie für nicht gefährliche Stoffe und Abfälle | US EPA